Eloxieren / Anodisieren / Chromatieren von Aluminium

Oberflächenbehandlung von Bauteilen für Prototypenfertigung, Maschinenbau, Medizintechnik, Luft- und Raumfahrttechnik

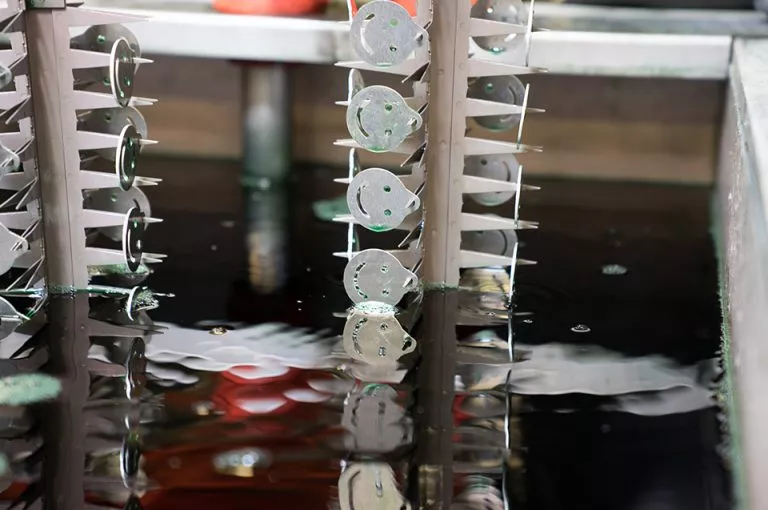
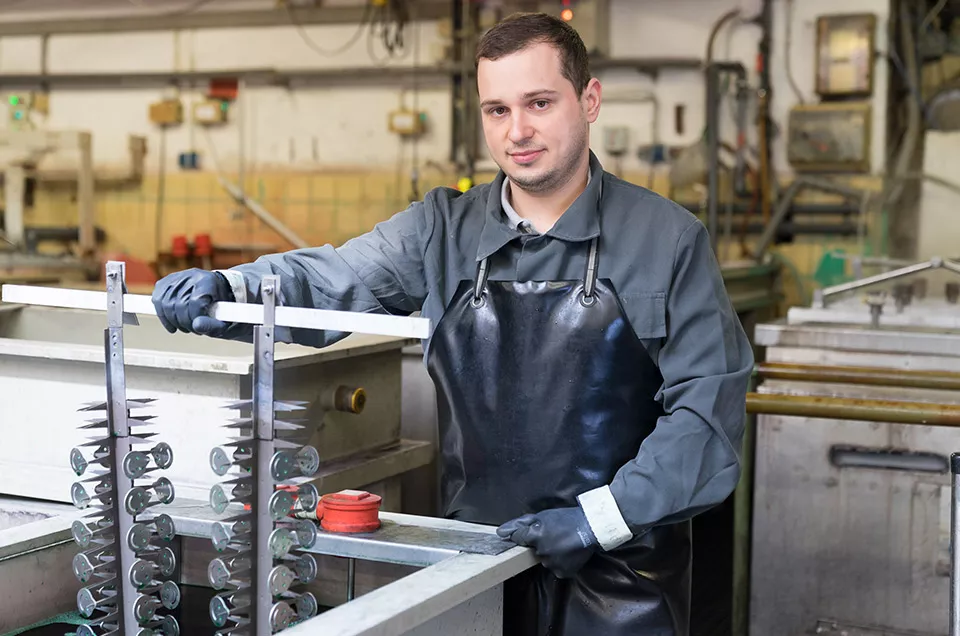
Das Eloxieren / Anodisieren von Aluminium ist eine moderne und gängige Form der Oberflächenbehandlung. In einem elektrochemischen Prozess wird die Oberfläche des Werkstückes in eine Oxidschicht umgewandelt, die fest mit dem Untergrund verbunden ist. Die Vorteile dieser Schicht sind eine enorme Härte und zuverlässiger Schutz vor Umwelteinflüssen sowie vor Korrosion. Das Aluminium behält bei dieser Behandlungsmethode seinen metallischen, attraktiven Charakter. Die Schichtdicke kann – je nach Verwendungszweck und der verwendeten Legierung des Bauteiles – in unterschiedlichen Stärken erzeugt werden. Außerdem besteht die Möglichkeit, die Oxidschicht mithilfe von Pigmenten in den verschiedensten Farbtönen zu gestalten.

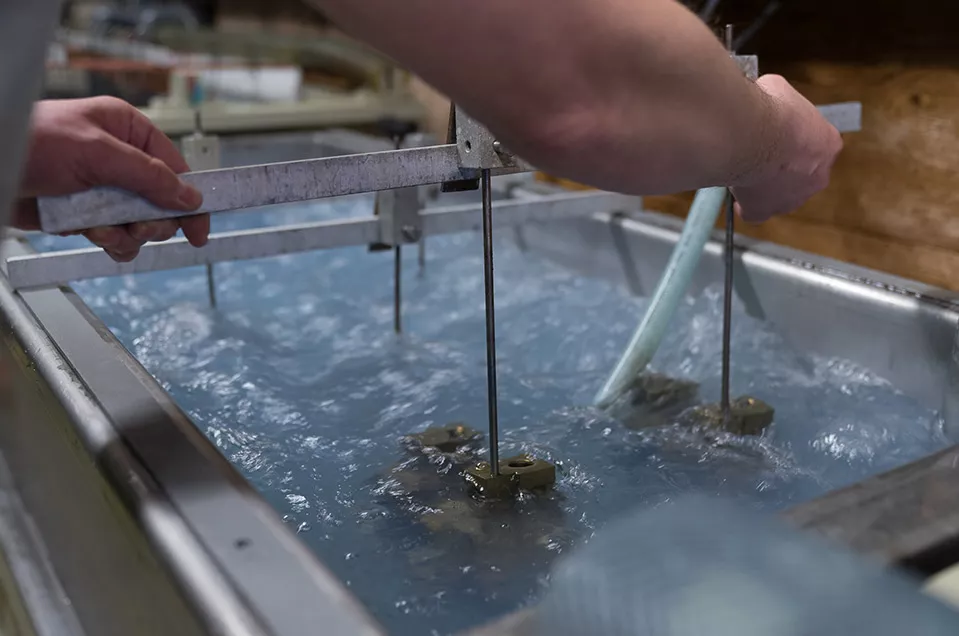
Das sogenannte Chromatieren oder Passivieren von Oberflächen findet ebenfalls gerne Anwendung bei der Veredelung von Aluminium. Hierbei wird die Oberfläche mit einer chrom-3-haltigen Lösung oder auch chromfreien Lösung chemisch behandelt. Die dadurch entstehende Oberflächenschicht ist – anders als beim Eloxal-Verfahren – eher weich sowie leitfähig. Sie ist der ideale Untergrund für anschließende Nass- und Pulverlackierungen. 

Außerdem können wir eine partielle Beschichtung oder sogenannte 2-fach-Beschichtung durchführen – wenn die Bauteile dafür geeignet sind – beispielsweise bei Frontplatten: Frontseite eloxiert und Rückseiten elektrisch leitend chromatiert (EMV-Vorschrift); hier wird mit verschiedenen Abdeckmaterialien sowie Abdeckfolien gearbeitet.

Aluminiumveredelung aus dem Hause Alwin Müller seit 1921

Als Experte für Aluminiumveredelung seit 1921 bedienen wir namhafte Unternehmen aus den Bereichen Sondermaschinenbau, Roboterindustrie, Medizintechnik, Luft- und Raumfahrttechnik mit den oben genannten sowie weiteren, ergänzenden Serviceleistungen. Auch die Behandlung von Bauteilen für die Anfertigung von Prototypen zählt zu unseren Schwerpunkten. 

Nähere Informationen zu unserem gesamten Bearbeitungsspektrum finden Sie auf den folgenden Seiten. Gerne beantworten wir alle Ihre Fragen zum Thema auch in einem persönlichen Gespräch. Rufen Sie uns hierzu jederzeit an: 0911 660008-0

Erfahrung

Kompetenz und Erfahrung seit 1921

Professionalität

Know-how und Service für Ihre Zufriedenheit

Individualität

Individuelle Einzellösungen für Ihren Auftrag

Optimierung

Ständige Prozessoptimierungen und Analysen
Vorbehandlung

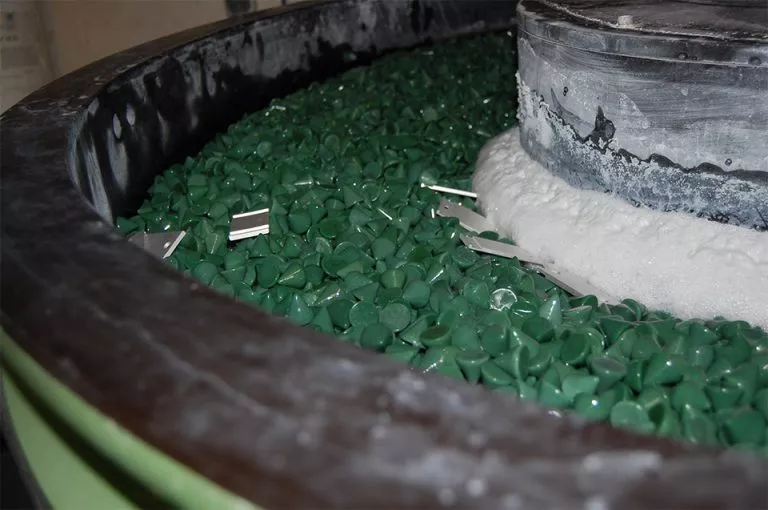
  • gleitschleifen bis max. 450 mm
  • glasperlstrahlen
  • E0 milde / leichte Vorbehandlung
    reinigen durch entfetten mit leichtem beizen, sog. Passungsbeizen mit einem Materialabtrag
    von 3 – 8 µm – je nach verwendeter Legierung oder ohne beizen.
  • E6 starkes beizen
    reinigen durch entfetten mit starkem chemischem beizen, erzeugt eine matte, raue Oberfläche.
    Hier erfolgt ein Materialabtrag bis zu 200 µm. Passmaße verlieren Ihre Maßhaltigkeit und materialbedingte Veränderungen im Oberflächenaussehen können wir leider nicht beeinflussen.

Chromatieren / Passivieren

im Tauchverfahren nach DIN EN 12487 (ehemals DIN 50939), DIN50935-2,
bei max. Werkstückgröße von 500 x 500 x 500 mm

  • transparent (farblos) passivieren mit Alodine 4830/31
    komplett chromfrei, RoHS- und REACH-konform
  • transparent (farblos) chromatieren mit Sur Tec 650
    chrom-3-haltig, RoHS- und REACH-konform, erfüllt außerdem MIL-DTL 5541F und LN9368-1108

nähere Informationen finden Sie im Downloadbereich

Eloxieren / Anodisieren:

ELOXAL = Elektrolytische Oxidation von Aluminium

  • wir eloxieren im Gleichstrom-Schwefelsäure-Verfahren (GS-Verfahren)
  • standardmäßig wird die Eloxalschicht heißwasserverdichtet, auf Wunsch für besondere Anwendungen
    auch ohne Verdichtung möglich oder eine PTFE-Imprägnierung
  • wir eloxieren im Standard nach der Norm DIN 17611 / DIN EN 2284
  • auch können wir nach Luftfahrtnormen LN9368-2000 / 2001 / 2002 / 2200 eloxieren oder
    wenn möglich nach kundeneigenen Normen
  • es sind Schichtdicken von 5 – 25 µm, je nach verwendeter Legierung, möglich
  • max. Werkstückgröße 1500 x 500 x 500 mm

nähere Informationen finden Sie im Downloadbereich

farbiges Eloxieren / Anodisieren:

wir färben im Tauchverfahren / adsorptives Färben
mit organischen und anorganischen Farben

 
Schwarze Lackierung
 

schwarz elox max. 1000 x 500 x 500mm

 
Goldene Lackierung
 

gold elox max. 1000 x 500 x 500mm

 
Neusilberne Lackierung
 

neusilber elox max. 1000 x 500 x 500 mm

 
Rote Lackierung
 

rot elox max. 1000 x 500 x 500mm

 
Blaue Lackierung
 

blau elox max. 1000 x 500 x 500mm

 
Grüne Lackierung
 

grün elox max. 1000 x 500 x 500mm

 
Violette Lackierung
 

violett elox max. 1000 x 500 x 500mm

 
lindnergraue Lackierung
 

lindnergrau elox max. 1000 x 500 x 500mm

 
Orangene Lackierung
 

orange elox max. 800 x 500 x 500mm

die Qualität des Farbergebnisses ist stark abhängig von der verwendeten Legierung
AlMg3 oder AlMgSi0,5 eignen sich sehr gut für farbiges eloxieren

UV-Beständigkeit: die eingelagerten Farbpigmente sind nur begrenzt licht- und UV-stabil, das ist abhängig vom Farbton, am stabilsten sind die Farben schwarz und gold.

hart Eloxieren / Anodisieren:

  • wir hart eloxieren im Gleichstrom-Schwefelsäure-Verfahren
  • standardmäßig wird die Schicht kaltverdichtet, es ist auch eine Heißwasserverdichtung oder eine Imprägnierung mit PTFE möglich
  • es sind Schichtdicken von 20 – 80 µm möglich
  • Schichtdickenaufbau: 1/3 der gewünschten Schichtdicke wird aufgebaut und 2/3 wachsen in das Material – vor der Fertigung bitte immer Absprache halten, ob Passmaße vorgehalten worden sind und ob wir beizen oder nicht beizen können.
  • Eigenfarbe: beim hart eloxieren entwickelt sich eine Eigenfarbe, je nach Schichtdicke und verwendeter Legierung z. B. AlZn5,5MgCu1,5 neigt zu „bronzefarben“ während AlMgSi1 eher gräulich wird, das ist auch ein Grund, warum das Einfärben von Harteloxalschichten nur bedingt und nicht dekorativ möglich ist.
  • max. Werkstückgröße 1400 x 500 x 500 mm
  • Legierungen mit einem Kupfergehalt über 2 % können wir mit unserem Verfahren leider nicht hart eloxieren

nähere Infos im Downloadbereich

Service:

  • um Passungen zu erhalten, können wir klassische Gewinde / Bohrungen vor dem eloxieren mit Kunststoffschrauben / -stopfen abdecken.
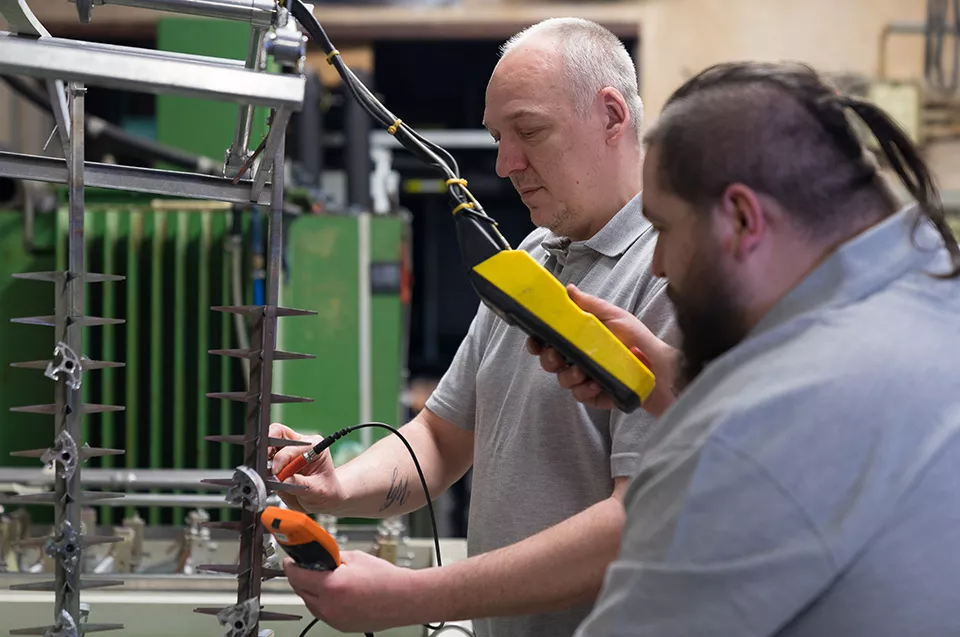
  • Schichtdickenmessungen mittels Wirbelstromverfahren nach der Norm ISO 2360
  • ausstellen von Werksbescheinigung 2.1 oder Werkszeugnis 2.2 nach DIN EN 10204
  • zerstörungsfreie Werkstoffanalyse mittels Röntgenfluoreszenz-Spektrometer